光造形3Dプリンターは「仕上がりがきれい」と聞いて検討を始めたものの、判断に迷う方が多くいらっしゃいます。
SLA(Stereolithography)・DLP(Digital Light Processing)・LCD(Liquid Crystal Display:液晶)といった方式の違いや、本体のほかに揃えるものが、一か所にまとまっていないためです。
造形後の洗浄と二次硬化の回し方、失敗がどこで起きるのか、入門機と業務機で何が変わるのかも、まとまった資料がありません。
この記事は、Formlabs Form 4を実機で運用し、光造形ノウハウセミナーを開いている販売店が書いた、光造形を初めて検討する方向けの記事です。
読み終えると、方式の違いを自分の言葉で説明でき、導入に必要なものを見積もり、自分の用途に合う機種とレジンを選べるようになります。
この記事の要点
- 光造形は液体のレジンに光を当てて1層ずつ固める方式で、表面の滑らかさと細部の再現性がFDM(Fused Deposition Modeling:熱溶解積層)方式より高いです。
- 方式は、レーザーで線を描く線露光と、面で一度に固める面露光に分かれ、速度や精度の傾向が違います。線露光はSLA・LFS(Low Force Stereolithography)です。面露光はDLP・LCD・LFD(Low Force Display)です。
- 失敗の多くは「剥離抵抗」が原因で、造形姿勢・サポート・形状の工夫で減らせます。
- 本体のほかに洗浄装置・洗浄液・二次硬化装置・保護具が必要で、洗浄は浸けすぎると強度が落ちます。
- IPA(イソプロピルアルコール)を事業所で使うと有機溶剤中毒予防規則・廃棄物処理法への対応が要り、洗浄液サービス3DMedSupo(3Dメドサポ)で負担を減らせます。
あわせて読みたい記事(深く知りたい方へ)

目次
- 01光造形3Dプリンターの仕組み
- 02光造形の方式(SLA・DLP・LCD・LFS・LFD)と違い
- 03光造形3Dプリンターのメリット|得意なこと
- 04光造形3Dプリンターのデメリットと対策
- 05FDM方式との違いと選び分け
- 06光造形3Dプリンターで作れるもの・活用事例
- 07失敗しやすい原因と対策(早見表)
- 08光造形3Dプリンターに必要なもの
- 09レジンの種類と選び方
- 10造形後の後処理(洗浄と二次硬化)と洗浄液
- 11光造形3Dプリンターの選び方|予算・用途・使いやすさ・材料・サポート
- 12導入後の支え|セミナー・サポートプリント・廃液回収
- 13まとめ|光造形3Dプリンターが適している用途
- 14よくある質問(FAQ)
- 153Dプリンター導入のご相談
01光造形3Dプリンターの仕組み
-
1
仕組みと剥離抵抗を知る
-
2
方式と機種の違い
-
3
作れるものと事例で用途を確かめる
-
4
失敗の原因と必要なものを見積もる
-
5
レジンと後処理(洗浄液)を決める
-
6
業務で選ぶ軸とリスク
-
7
セミナー・サポートプリント・サンプルで1個作る
-
8
導入の相談
光造形3Dプリンターは、紫外線(UV)などの光に反応して固まる液体の樹脂「光硬化性樹脂(レジン)」に、断面の形で光を当てて1層ずつ固め、積み重ねて立体を作る装置です。
3Dプリンターの中では最も古い方式の一つで、英語ではSLA(Stereolithography:ステレオリソグラフィー)と総称されます。
レジンには、光を受けると反応を始める光重合開始剤と、それをきっかけに鎖状につながるモノマー・オリゴマーが含まれています。
光が当たった部分だけが数秒で液体から固体に変わり、当たらなかった部分は液体のまま残るため、断面の形をそのまま固められます。
デスクトップ型の多くは「吊り下げ式(ボトムアップ)」です。透明なフィルムを底に張ったレジンタンクの下から光を当て、ビルドプラットフォーム(造形物を保持する金属の板)に下向きに造形物を積み上げていきます。
造形物はタンクの底から引き上げられる形で、1層ごとにフィルムから剥がれる動きが入るのが特徴です。大型の産業機には、液面の上から光を当ててプラットフォームを沈めていく「トップダウン式」もあります。
造形が終わった時点の造形物は、表面に未硬化のレジンがまとわりつき、内部の硬化も不完全な「グリーン状態」です。洗浄で未硬化レジンを落とし、二次硬化で光を追加照射して本来の強度に到達させて、ようやく完成品になります。
本体だけでなく、洗浄と二次硬化を含めた一連の工程で成り立つ方式と捉えていただくと、全体像がつかみやすくなります。
出典: Formlabs SLA光造形方式3Dプリントのガイド
光で固める工程と積層サイクル
光造形の1層は「下降→露光→剥離→再充填」の繰り返しで作られ、この1周を積層サイクルと呼びます。吊り下げ式の流れは次のとおりです。
- ビルドプラットフォームが下がり、タンク底のフィルムとの間に積層ピッチ(25〜200µmに対応する機種がほとんど)分の薄いレジンの膜ができます。
- 光源がその層の断面形状を照射し、膜の中のレジンが固まってプラットフォーム(2層目以降は前の層)に結合します。
- プラットフォームが上昇し、固まった層がフィルムから剥がれます。
- 空いた隙間に周囲からレジンが流れ込み、次の層の下降に備えます。
高さ50mmの造形物を100µmピッチで作ると、このサイクルを500回繰り返す計算です。1サイクルの時間は、露光時間に加えて剥離と再充填にかかる機械の動作時間で決まります。
そのため、面で固める方式では「断面の大きさに関係なく1層の時間がほぼ一定」、レーザー方式では「断面が大きいほど1層の時間が延びる」という違いが出ます。
初めての方が意外に思われるのは、露光そのものは数秒で終わり、時間の大半は剥離と再充填という「機械の上下動」に使われている点です。
造形時間を短くしたいときは、露光を削るよりも、層数(高さ)と剥離の負荷を減らす姿勢の工夫のほうが効果があります。
出典: Formlabs SLA光造形方式3Dプリントのガイド・弊社の研修資料「光造形3DプリンターForm 4運用ポイント」
造形の品質を決める要素

光造形の品質を決める5つの要素は、レジンの粘度と温度、光の当て方(露光時間と精度)、造形方向、形状とサポート設計、洗浄と二次硬化です。
このうちレジンの温度と供給は、業務機では本体が受け持ちます。造形方向・サポート・洗浄と二次硬化は、ユーザーの設定と作業で日々変わります。
入門機で「同じデータなのに今日はうまくいかない」が起きやすいのは、温度と露光をユーザーが管理する比率が高いためです。
出典: 弊社の研修資料「光造形3DプリンターForm 4運用ポイント」・Formlabs 光造形3Dプリンター 製品仕様(Form 4/Form 4L)
剥離抵抗とは何か|失敗の根本にある力
剥離抵抗(剥離力)とは、硬化したばかりの層をタンク底のフィルムから引き剥がすときに造形物にかかる力のことで、光造形の失敗の多くはこの力に負けることで起きます。
固まった層はフィルムに密着しており、プラットフォームが上昇すると、密着を引きはがす力と、層とフィルムの間に液体が流れ込むまでの間に生じる吸引力が同時に働きます。この力は断面積が大きいほど、また形状が密閉に近いほど強くなります。
造形物は、まだ完全に硬化していない薄い層とサポートの細い接点でこの力を受け止めているため、力が上回った時点で次の不具合が起きます。
- サポートから外れて造形物がタンクに落ちる
- 層と層の間が割れて筋が入る、または層がずれる
- 薄い部分がたわんで反りや寸法ずれになる
- カップ状の形状で内部が真空になり、変形や穴あきが起きる
剥離抵抗を下げる方法は、機種側とデータ側の2つに分かれます。機種側では、フィルムを柔らかくして端から剥がれるようにする、タンク自体を動かして剥離の方向を変える、引き上げ速度を自動で調整する、といった仕組みが使われます。
FormlabsのLFSやLFDは、名前のとおりこの力を減らすための設計です。データ側では、造形物を傾けて1層あたりの断面積を小さくする、中空にして抜き穴を設ける、サポートの接点を増やす、といった工夫が役立ちます。
出典: 弊社の研修資料「光造形3DプリンターForm 4運用ポイント」・Formlabs SLA光造形方式3Dプリントのガイド
積層ピッチ別の造形時間と仕上がり(Form 4)

積層ピッチを細かくすると表面は滑らかになりますが、造形時間は層数に比例して延びます。
弊社で運用しているForm 4は、積層ピッチを25〜200µmから選べます。Formlabsが公表しているピッチ別の造形時間は次のとおりです。
| 積層ピッチ | 造形時間(Form 4・Formlabsの公表値) | 積層痕の見え方 | 適した用途 |
|---|---|---|---|
| 100µm | Form 4ではほぼすべての造形が2時間以内(造形物の80%が収まる高さ53mm・積層100µmの条件) | 斜面で縞がわかるが指触はなめらか | 機能試作、治具、形状確認 |
| 200µm(Fast Modelレジン) | Form 4で最高100mm/時 | 縞がはっきり見える | 初期の形状確認、型の試作 |
ピッチを細かくする前に姿勢を見直すほうが、時間を増やさずに仕上がりを改善できることが多くあります。
関連記事: 積層ピッチ別の比較
出典: Formlabs 光造形3Dプリンター 製品仕様(Form 4/Form 4L)・Formlabs Grey Resin V5(製品ページ)・Formlabs Clear Resin V5(製品ページ)
02光造形の方式(SLA・DLP・LCD・LFS・LFD)と違い
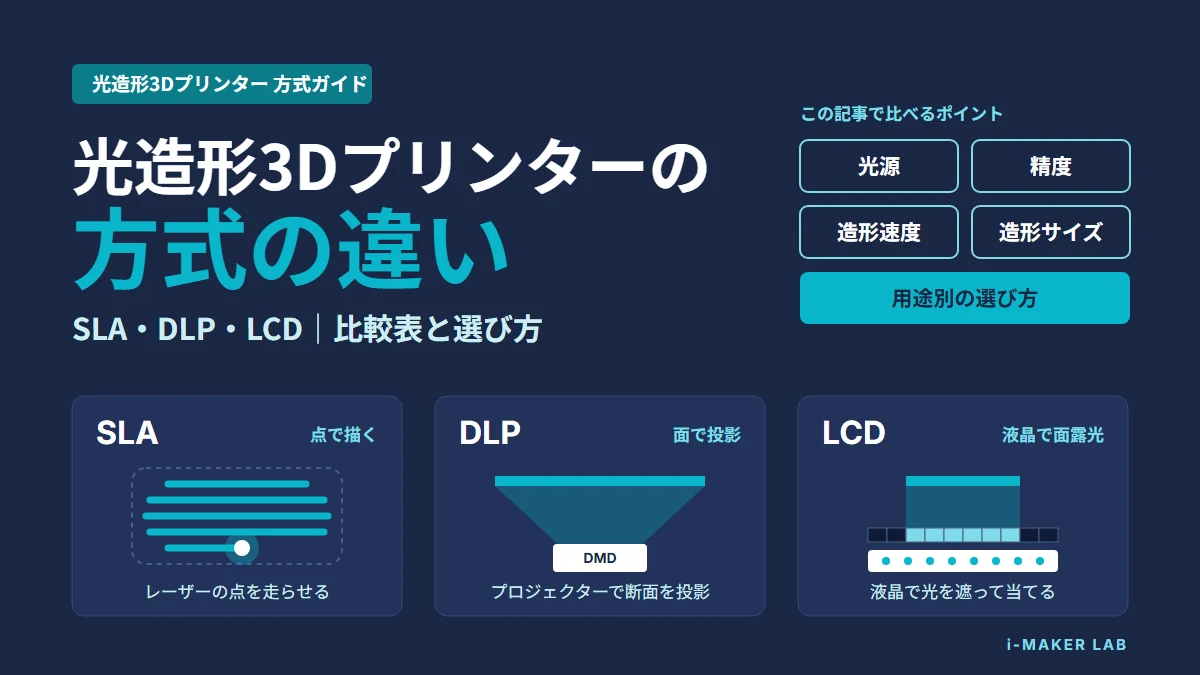
光造形の方式は、「レーザーで線を描いて固める」グループと「面全体に一度に光を当てて固める」グループに大別でき、その中で光源の種類と剥離の仕組みによって細かく分かれます。
| 方式 | 光源 | 固め方 | 主な特徴 | 代表的な機種 |
|---|---|---|---|---|
| SLA | 紫外線レーザー | ミラーで走査し線で描く | 高精度、断面が大きいと遅い | ― |
| LFS | 紫外線レーザー | SLAに柔軟タンクと低剥離力の機構を加えた | 剥離力が小さくサポート痕が軽い | Formlabs Form 3シリーズ |
| DLP | プロジェクター(DMD) | 面で一度に露光 | 速い、画素数が解像度を決める | 3D Systems Figure 4、Raise3D DF2 |
| LCD(MSLA) | 紫外線LED+液晶パネル | 液晶で光を遮って面で露光 | 液晶パネルが消耗品 | ― |
| LFD | 高出力LED+液晶パネル | 面で露光し、柔軟フィルムで低剥離力 | 速さと安定性の両立、レジン加温 | Formlabs Form 4・Form 4L |
| CLIP(Continuous Liquid Interface Production) | プロジェクター | 酸素透過窓で連続的に引き上げ | 剥離動作がなく非常に速い | Carbon社の産業機 |
光造形は最も古い造形方式の一つで、1980年代初頭に小玉秀男が層を重ねる方法を発明し、Stereolithographyの語は3D Systemsの創業者チャールズ・W・ハルが考案しました。
方式名だけで判断せず、「光源の解像度」「剥離の仕組み」「レジンの温度管理」の3点で見比べるのがおすすめです。
弊社では武藤工業の光造形3Dプリンターも取り扱っています(製品サイトは準備中)。
関連記事: 光造形の方式と種類
出典: Formlabs 光造形3Dプリンタガイド:SLA vs. DLP vs. MSLA vs. LCD・i-MAKER Raise3D DF2・3D Systems Figure 4 Standalone(製品ページ)
レーザーで線を描く方式(SLA・LFS)
SLAは、紫外線レーザーの細いビームをガルバノミラーと呼ばれる高速で向きを変える鏡で走査し、断面の形をなぞるように描いて固める方式です。
レーザーのスポット径(一般に数十µm〜100µm程度)が細かさを決め、面で露光する方式のような画素の境目がないため、輪郭が滑らかで、斜めの線や曲線にギザギザ(ジャギー)が出ません。
LFSは、Formlabsが2019年にForm 3シリーズで採用した方式です。
レーザーをLPU(Light Processing Unit)というユニットに収めて横方向に動かしながら走査し、底が柔らかいタンクと組み合わせて、剥離のときに造形物にかかる力を小さく抑えています。
 方式
レーザー方式が適しているのは、ジュエリーの原型や歯科の精密な補綴物のように輪郭の滑らかさが最優先の用途と、細く断面積が小さい部品です。大きな断面を速く作りたい用途では、面で固める方式のほうが有利です。
出典: Formlabs 光造形3Dプリンタガイド:SLA vs. DLP vs. MSLA vs. LCD・Formlabs SLA光造形方式3Dプリントのガイド
面で一度に固める方式(DLP・LCD・LFD)
面で固める方式は、1層の断面全体に同時に光を当てるため、断面の大きさや並べる個数に関係なく1層あたりの時間がほぼ一定で、プラットフォームいっぱいに並べたときの生産性が最も高い方式です。
DLPは、DMD(Digital Micromirror Device)という微小な鏡を敷き詰めた素子で光のオンオフを画素ごとに切り替え、プロジェクターのように断面を投影します。
光の利用効率が高く画素の形がはっきりしているため、エッジの立った精密な造形が得意です。
解像度は投影面積を画素数で割った「画素ピッチ」で決まり、造形エリアを広げると画素が粗くなります。3D SystemsのFigure 4はDLP方式で、量産向けの材料と経年の寸法変化が小さい点で知られています。
Raise3D DF2は小ロット生産向けのDLP方式で、RFIDでDF2・DF Wash・DF Cureが連携し、洗浄と二次硬化の条件を自動で設定します。
LCDは、紫外線LEDの光を液晶パネルで画素ごとに遮って断面の形を作る方式で、MSLA(Masked SLA)とも呼ばれます。
LFDは、FormlabsがForm 4で採用した方式で、LCDの「面で固める速さ」に、高出力のバックライトと光を均一化する光学系、柔らかい離型フィルム、レジンの加温を組み合わせ、剥離力の低さと造形の安定性を両立させています。
Form 4の造形エリアは200×125×210mm、XY方向の画素ピッチは50µmです。
出典: Formlabs 光造形3Dプリンタガイド:SLA vs. DLP vs. MSLA vs. LCD・Formlabs 光造形3Dプリンター 製品仕様(Form 4/Form 4L)・Formlabs Form 4(製品ページ)・i-MAKER Raise3D DF2・3D Systems Figure 4 Standalone(製品ページ)
03光造形3Dプリンターのメリット|得意なこと
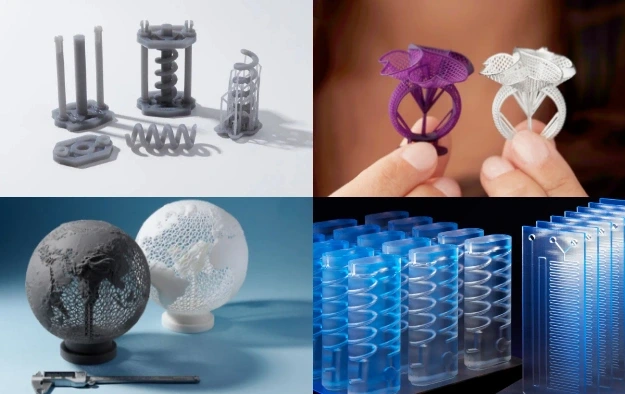
光造形の最大のメリットは、FDM方式では難しい滑らかな表面と細部の再現性を、特別な技能なしに得られることです。得意なことは次の4つです。
表面が滑らかで細部が出る刻印・細い格子・0.3mm程度のエッジまで
複雑形状・中空構造オーバーハングや内部空間も一体で造形
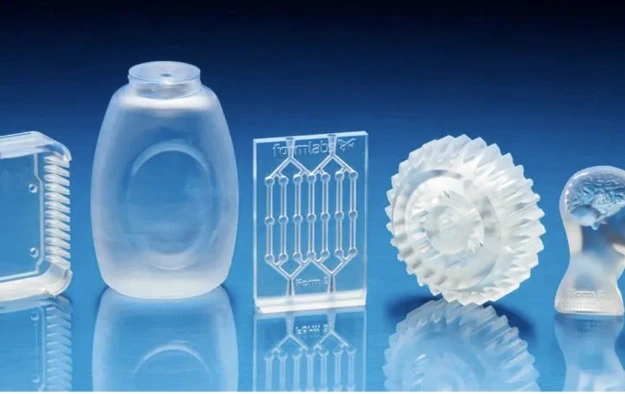
透明な造形物研磨とクリアコートで内部が見える部品に
材料の選択肢が広い耐熱・強靭・柔軟・鋳造・歯科・難燃など
1. 表面が滑らかで細部が出る
UVレジンに紫外線を当てて硬化させる特性で、層の境目に糸引きや隙間が出ません。文字の刻印、細い格子、0.3mm程度のエッジといった、FDMでは潰れてしまう細部がそのまま出ます。
塗装や磨きの前処理が減り、外観試作や展示模型で時間を節約できます。
 作例
2. 複雑な形状と中空構造が作れる
サポート材で支えながら造形するため、張り出した形状(オーバーハング)や内部に空間を持つ構造も造形できます。切削や金型では作れない一体形状の試作が可能になり、設計の自由度が上がります。
3. 透明な造形物が作れる
透明レジンを使うと、内部の流路や光の通り道を確認できる部品が作れます。造形直後は曇って見えますが、研磨とクリアコートで透明度を上げられ、光学部品の試作、流体の可視化モデル、模型の透明パーツに使われています。
 作例
4. 材料の選択肢が広い
標準レジンのほか、耐熱、強靭、柔軟、剛性、透明、鋳造用、歯科・生体適合、難燃など、用途ごとに物性を設計したレジンが揃っています。同じ本体で材料を変えるだけで、見た目の確認から機能試験、最終部品まで対応範囲を広げられます。
関連記事: 光造形の強度
出典: Formlabs Fast Model Resin(製品ページ・公式ストア)・Formlabs Fast Model Resin(製品ページ)・Formlabs Clear Resin V5(製品ページ)
04光造形3Dプリンターのデメリットと対策
光造形のデメリットは、後処理が必ず必要なこと、レジンの取り扱いに手袋と換気が要ること、サポート痕と形状の制約があること、紫外線に弱いことの4つで、いずれも対策があります。
 注意点
見落としやすいのがカップ形状の問題で、コップを逆さにした向きで造形すると剥離のたびに内部が吸引されて横筋や凹みが出ますが、データを少し傾け、最も低い位置に抜き穴を設けるだけでほぼ解消します。
 失敗例
耐候性については、光造形のレジンは屋外や長期の使用で劣化する場合があり、硬い材料は劣化しにくく、ゴム系は劣化しやすい傾向があります。
一例として、弊社で造形した多数の造形物を比べると、室内で使う硬質系レジンの造形物は5〜8年たっても劣化の印象がありません。屋外や窓際に置く最終部品には、耐候性をうたうレジンか塗装による保護が必要です。
関連記事: 反り・歪みの原因と対策・光造形のデメリットと克服方法
05FDM方式との違いと選び分け
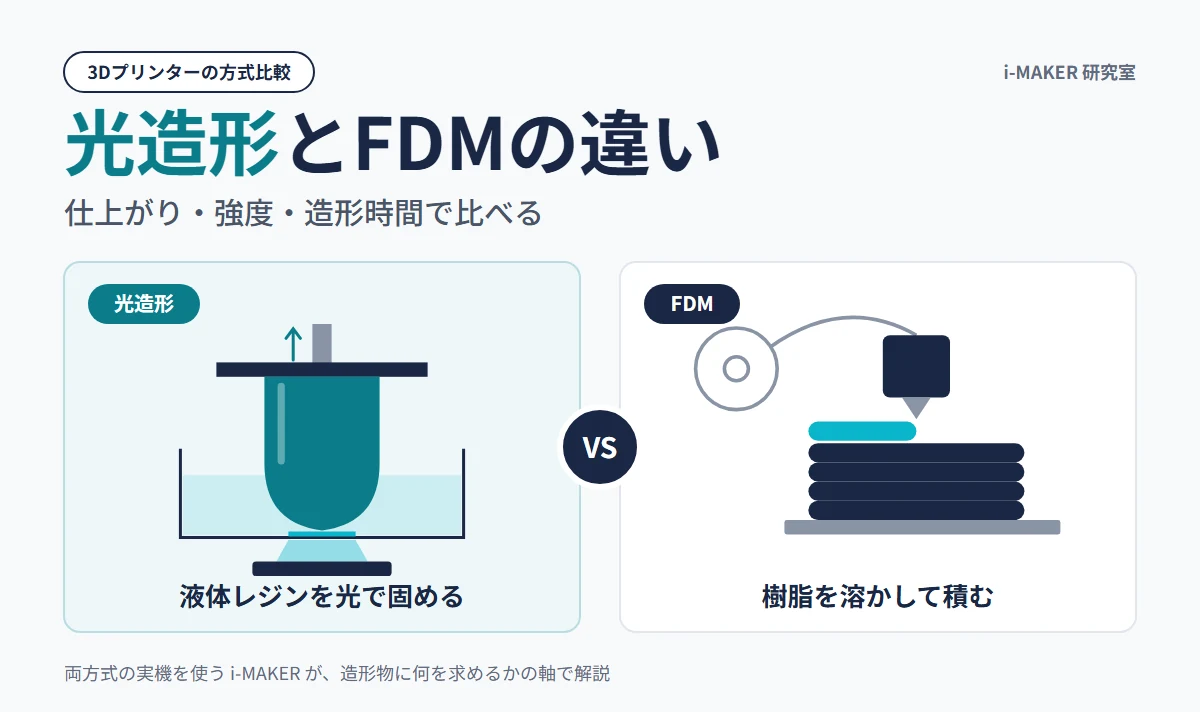
光造形とFDMの違いは「液体を光で固めるか、固体の樹脂を溶かして積むか」にあり、表面品質・材料・後処理・安全管理の4点で性格がはっきり分かれます。
| 比較項目 | 光造形 | FDM |
|---|---|---|
| 材料 | 液体レジン(紫外線硬化樹脂) | 熱可塑性樹脂のフィラメント(ポリ乳酸、ABS樹脂、ナイロンなど) |
| 表面の滑らかさ | 積層痕が目立たず細部が出る | 積層痕が見え、細部は潰れやすい |
| 寸法精度 | 高い(数十µm単位) | 中程度(0.1〜0.3mm程度) |
| 強度・耐久 | レジン次第、紫外線で劣化する場合がある | 実用部品に適した材料が多い |
| 後処理 | 洗浄・二次硬化が必須 | サポート除去のみで使える |
| 取り扱いの安全 | 手袋・換気・廃液処理が必要 | 高温部に注意する程度 |
| 材料費の傾向 | 1kgあたり数千円〜1万円以上 | 1kgあたり数千円 |
| 適した用途 | 外観試作、精密部品、歯科、模型、型 | 機能試作、治具、大型部品、教育の入門 |
選び分けの基準は「仕上がりの細かさを優先するか、扱いやすさと実用強度を優先するか」です。
FDMで形状と寸法を詰めてから、最終の外観確認を光造形で行う使い分けもあります。
関連記事: 光造形とFDMの違い・FDM 3Dプリンターとは
出典: Formlabs FDM vs. SLA光造形 vs. SLS方式の比較
06光造形3Dプリンターで作れるもの・活用事例
光造形で作れるものは、製品の外観試作から歯科技工物、鋳造の原型、真空成形や注型の型、フィギュア、教育用の模型まで幅広く、共通するのは「細部と表面の品質が求められるもの」です。
製品の試作開発デザインレビュー、展示会用のモックアップ
小ロットの最終部品金型を起こすほどの数量がない製品・カスタム品
型づくり真空成形の型、シリコーン注型のマスター
フィギュア・模型・ジオラマ趣味からプロの原型師まで
機械部品・電子部品コネクタの試作、センサーのホルダー、検査治具
教育・研究解剖モデル、分子模型、建築模型
製品の試作開発
外観とディテールをそのまま確認できるため、デザインレビューや展示会用のモックアップに使われます。設計変更のたびに数時間で作り直せるので、試作の回数を増やして完成度を上げられます。
 活用例
小ロットの最終部品
耐候性や靭性を備えた量産グレードのレジンを使えば、金型を起こすほどの数量がない製品やカスタム品をデータから直接作れます。寸法の経年変化が小さい材料を選ぶことが条件です。
型づくり(真空成形・注型の型)
真空成形の型やシリコーン注型のマスターにも使われています(石鹸の型の例は後述します)。
 活用例
フィギュア・模型・ジオラマ
細かな造形と滑らかな表面が求められる分野で、趣味からプロの原型師まで広く定着しています。
機械部品・電子部品
耐熱・高剛性のレジンを使えば、コネクタの試作、センサーのホルダー、検査治具のような実用部品も作れます。
教育・研究
解剖モデル、分子模型、建築模型のように、形そのものが教材になる分野で使われます。
関連記事: フィギュア・模型を光造形で作る・歯科の3Dプリンター
導入先の事例|医療・文化財・教育・歯科
弊社の導入先では、医療・文化財・教育・歯科の4分野で光造形の特性が特に活きています。
医療
順天堂大学医学部心臓血管外科(森村先生)は、Form 4で心臓病変のモデルを造形しています。3DMedSupoの導入で共用環境の臭気が解消し、年約30万円を削減しました。
文化財
弊社は2024年に、Form 4で純金製の刀装具のレプリカを出力しました。
教育
工業高校・高専・大学では、設計から造形・後処理までの工程を学生が一通り体験する教材として使われています。自動化された業務機は、授業時間内に確実に造形を終えられることが導入の決め手になっています。
教育機関では、ものづくり分野の指導員を育成する職業能力開発総合大学校(新家先生)がForm 3を使い、造形物を真空成形の型として活用しています。洗浄はForm Washで行い、IPAの代替として3DMedSupoを導入しています。
歯科
歯科技工所・歯科医院では、口腔内スキャナーのデータから模型、サージカルガイド、仮歯、矯正用のモデルを造形します。Form 4Bのような歯科向けの機種と生体適合レジンの組み合わせで、1日に複数回の造形を回す運用が一般的です。
歯科分野では、白金高輪矯正歯科(間所先生)が3Dスキャナで取得した歯列データから、模型・仮歯・サージカルガイドなどを3Dプリントで製作しています。
関連記事: 順天堂大学の事例・文化財レプリカの事例・職能大の事例・白金高輪矯正歯科の事例
導入事例の写真
 医療
 文化財
 教育
 歯科
出典: 導入事例:白金高輪矯正歯科・導入事例:順天堂大学医学部心臓血管外科
レジン別の作例ギャラリー(Form 4で造形)
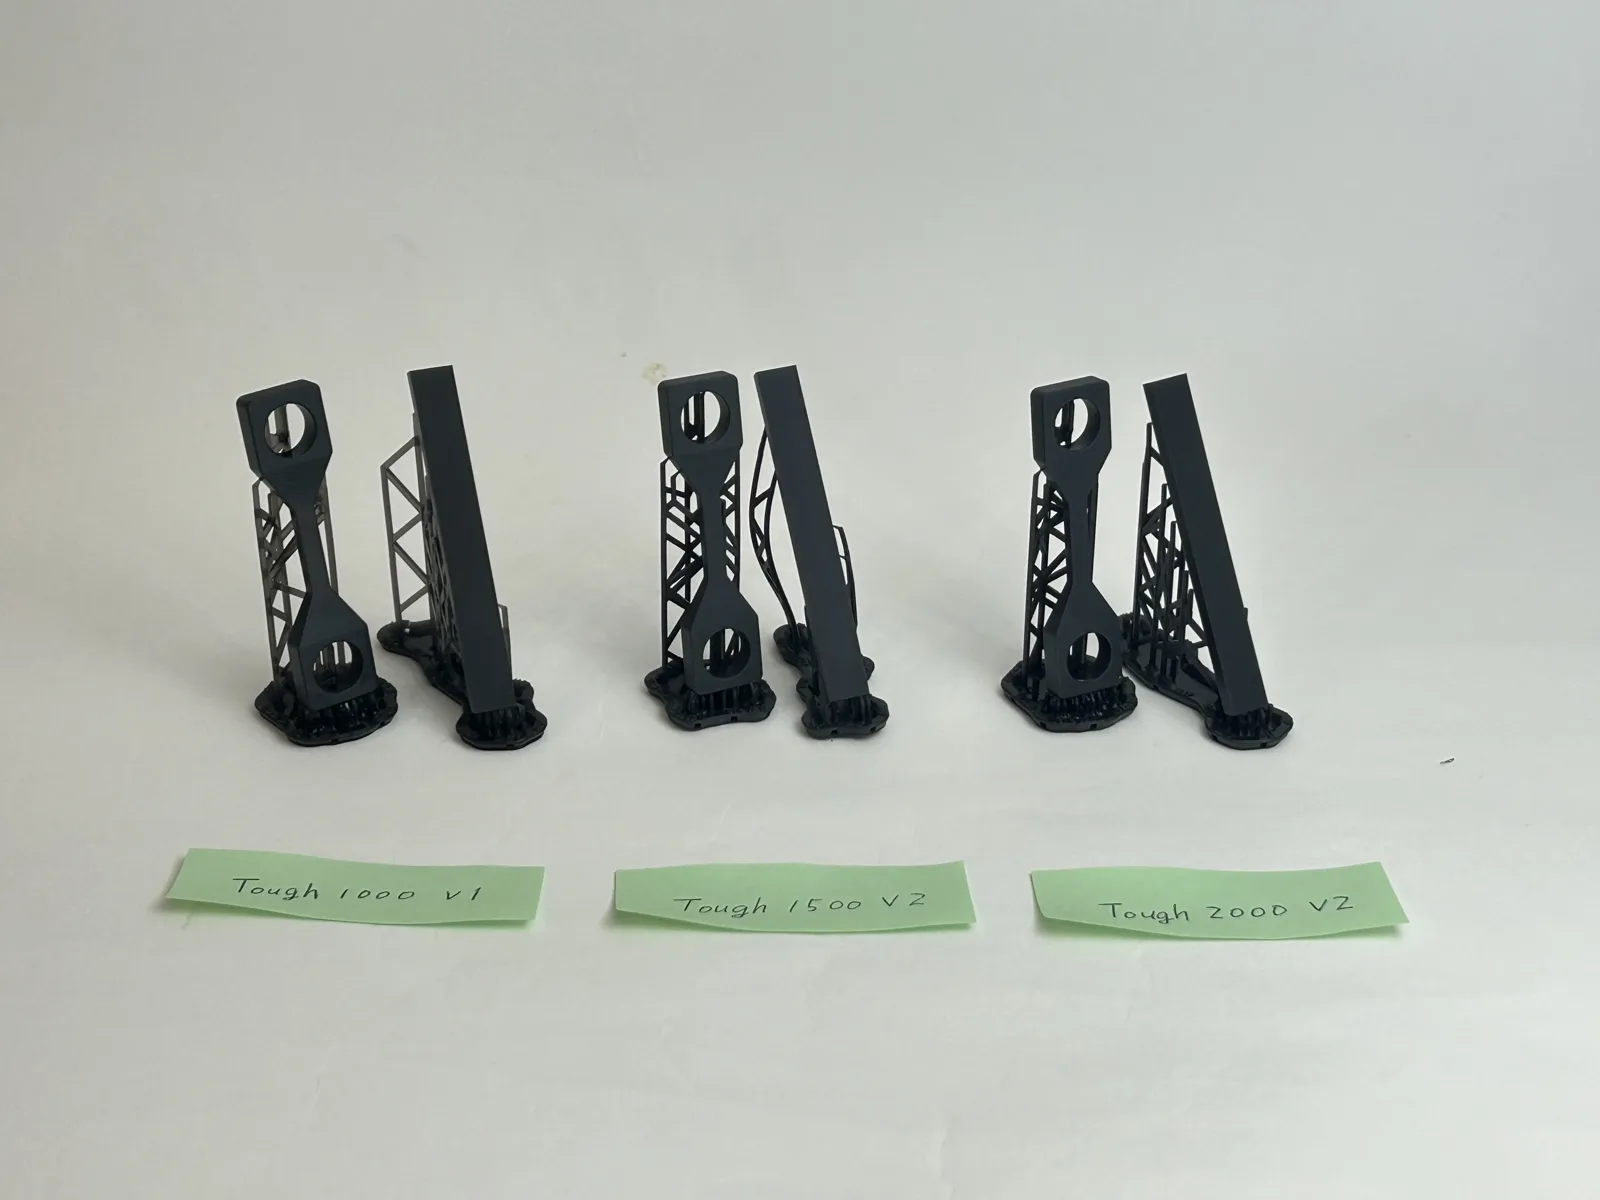
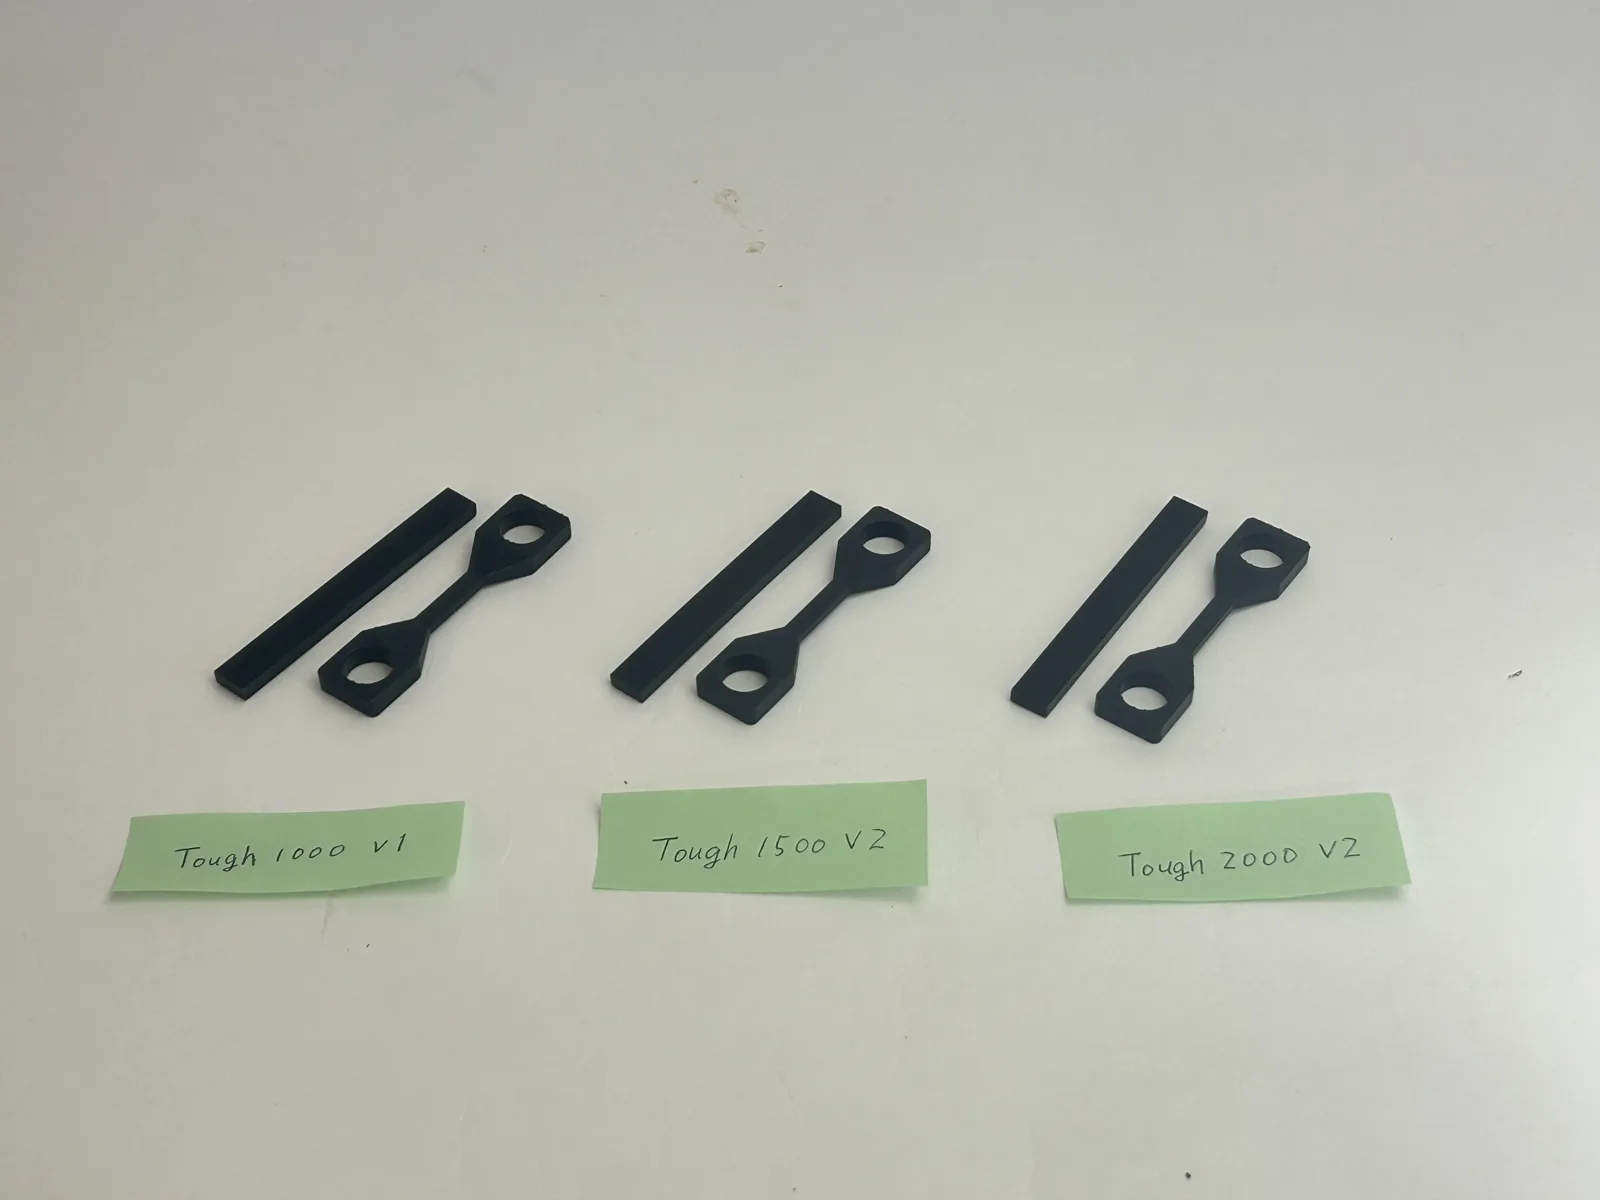
レジンによって、同じ形状でも質感・色・透明感・手触りが大きく変わります。弊社がForm 4で造形したタフレジン3種の記録は次のとおりです。
| レジン | 造形したもの | 見た目・手触りの特徴 |
|---|---|---|
| 強靭(タフ・デュラブル系) | Tough 1000 V1・Tough 1500 V2・Tough 2000 V2の試験片をForm 4で造形し、各工程を写真で記録(2026年3〜4月) | 一例として、手で曲げた印象ではTough 1000が最もしなやかで、Tough 2000が最も硬く、Tough 1500はその中間です |
作例を見るときは、色と表面だけでなく、サポートを外した面がどう見えるかにも注目してください。同じレジンでもサポートの接点径や姿勢で仕上がりが変わるため、気になる作例があれば造形条件をお伝えします。
関連記事: 透明レシピ
サポートの有無で比べる
 作例 1
 作例 2
出典: Formlabs Tough 2000 V2/Tough 1500 V2/Tough 1000(材料ページ)・i-MAKER 無償サンプルパーツ・ベンチマーク造形
Form 4で型を作り真空成形する|石鹸の型の例
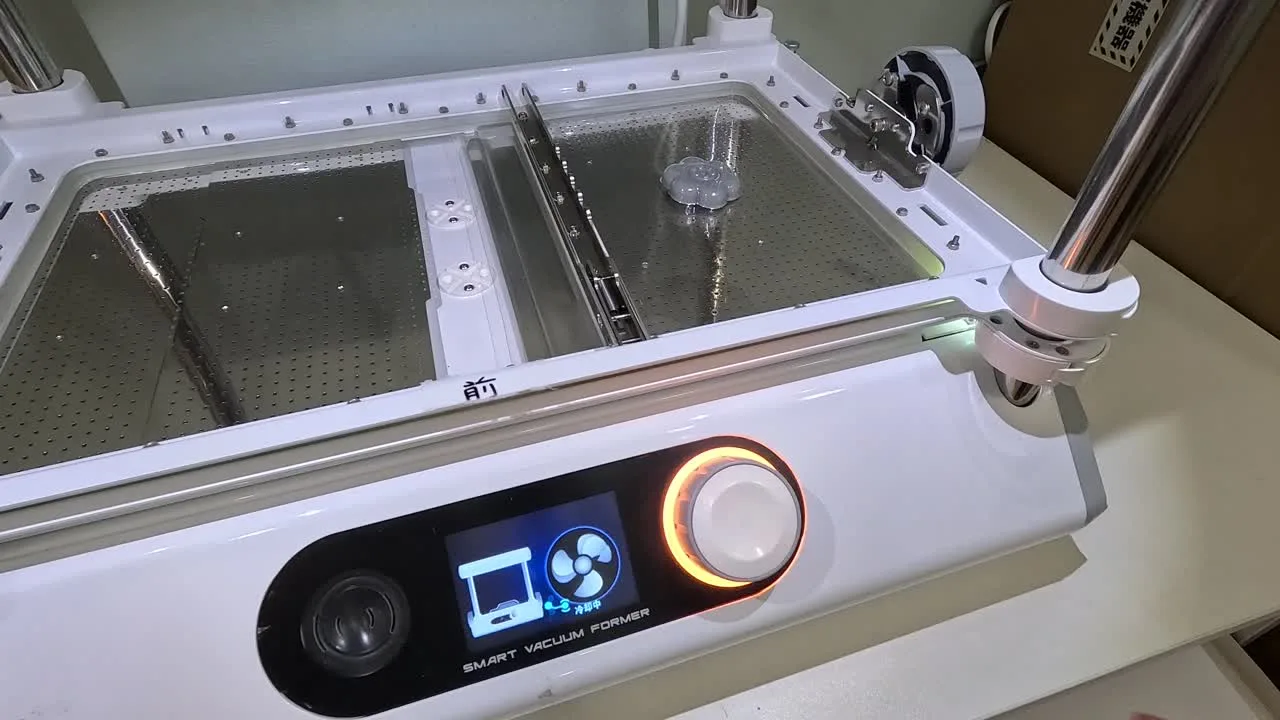
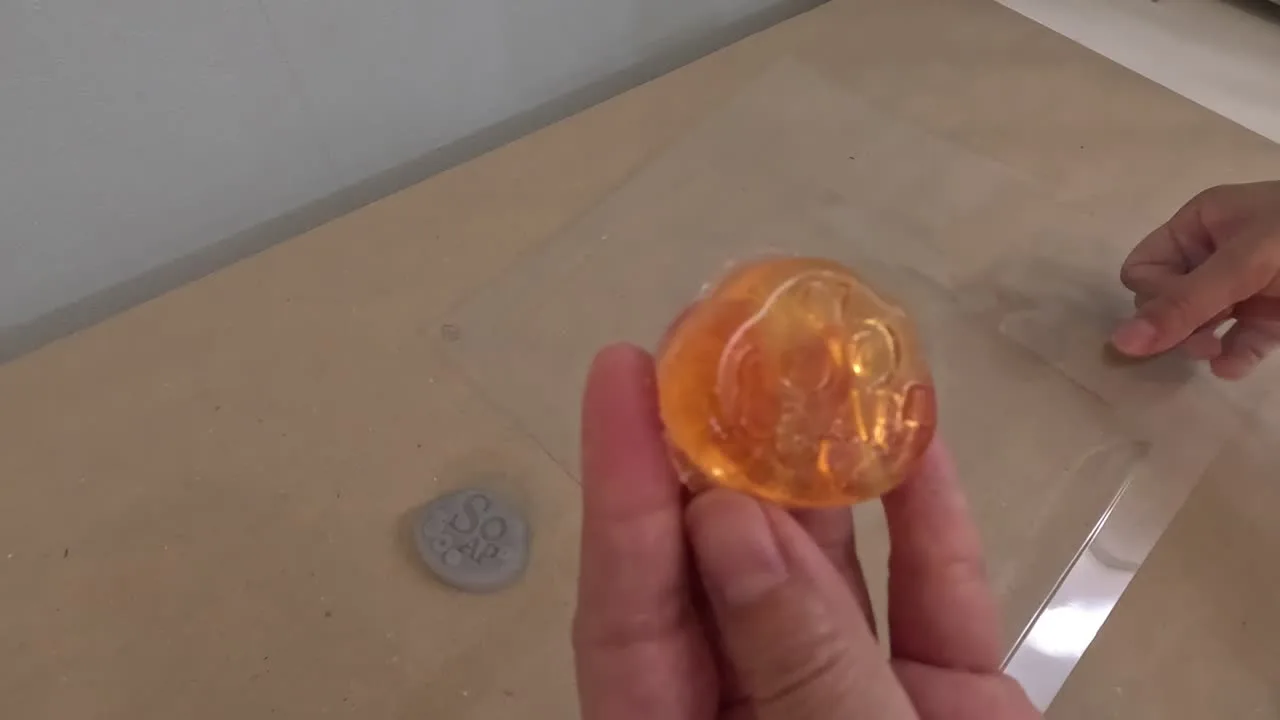
Form 4で造形した原型を真空成形の型に使うと、石鹸やチョコレート、小物のパッケージトレーのような少量の成形品を金型なしで作れます。
弊社は2026年9月に、Form 4で石鹸の型を造形し、真空成形機FORMART 2で成形した型に石鹸素地を流して、ねこ・はな・楕円の3種の石鹸を作りました。
形は自社開発のWebアプリで描いてSTLにし、型はFast Modelレジンを積層ピッチ200µm(0.2mm)で造形しています。
原型づくりのコツは、吸引を助けるために原型の底や角に直径0.5mm程度の空気穴を入れることと、深い形状ほど抜き勾配を大きく取ることです。
真空成形の流れ
 STEP 1
 STEP 2
出典: i-MAKER FORMART 真空成形機・Formlabs Fast Model Resin(製品ページ・公式ストア)・Formlabs Fast Model Resin(製品ページ)
07失敗しやすい原因と対策(早見表)
光造形の失敗は、症状を見れば原因をほぼ特定できます。現場で多い順に並べた症状・原因・対策は次のとおりです。
| 症状 | 主な原因 | 対策 |
|---|---|---|
| 造形物がプラットフォームから落ちる | 初期層の密着不足(プラットフォームの汚れ・傾き)、剥離力過大 | プラットフォームを拭き取り、レベリングを確認、ラフト(土台)を付ける |
| サポートから外れる、途中から消える | サポートの本数・接点の不足、断面積が急に増える層がある | 接点を増やす・太くする、姿勢を傾けて断面変化をなだらかに |
| 層の間に筋が入る、層がずれる | 剥離力で一瞬浮いた、カップ形状、露光不足 | 抜き穴を設ける、姿勢を変える、レジン温度と露光設定を確認 |
| 薄い板が反る、寸法が合わない | 剥離力でたわむ、二次硬化の収縮、過露光 | 立てて造形する、リブを入れる、二次硬化の時間を守る |
| 表面がざらつく、白く曇る | 洗浄しすぎ、洗浄液の汚れ、乾燥不足のまま二次硬化 | 洗浄時間を守る、洗浄液を交換する、十分に乾燥させる |
| 表面に粒やヒゲが付く | タンク内の硬化片、レジンの劣化 | タンクをフィルターでろ過、底に残った硬化物を除去 |
| 細部が潰れる、穴が埋まる | 過露光、ピッチが粗い、姿勢が悪い | 露光を標準に戻す、ピッチを細かく、細部が下向きにならない姿勢 |
| 造形が始まらない、途中で止まる | レジン不足、タンクの寿命、フィルムの曇り | 残量確認、タンク・フィルムの交換時期を記録 |
落ちる・外れる・筋が入るの3つは、ほとんどが剥離力に関わる症状です。対策の優先順位は「姿勢を変える」「抜き穴を入れる」「サポートを足す」の順で、この3つで現場の失敗の大半が解消します。
出典: 弊社の研修資料「光造形3DプリンターForm 4運用ポイント」
08光造形3Dプリンターに必要なもの
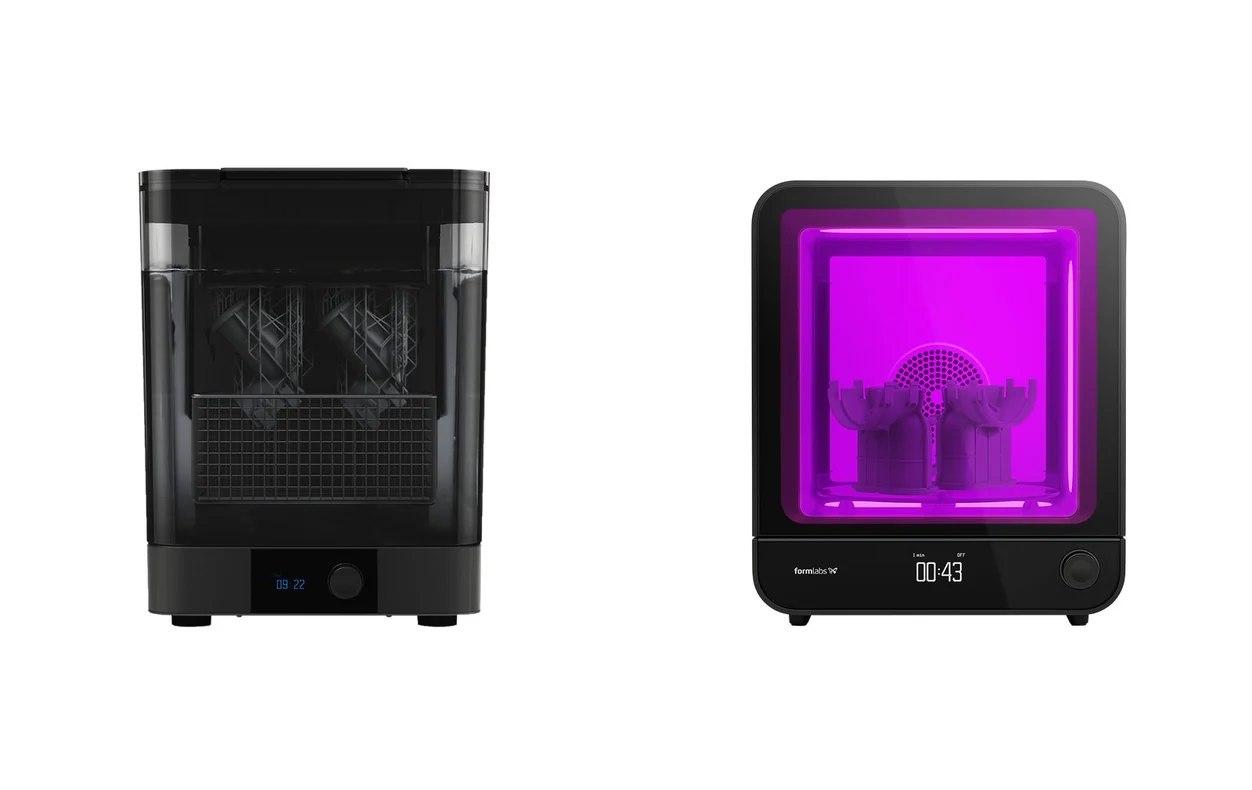
光造形を始めるには、本体とレジンのほかに、洗浄・二次硬化・安全・置き場所の4つを揃える必要があります。
本体とレジンタンク・プラットフォームと一緒に
洗浄装置と洗浄液2槽に分けると液が長持ち
UV硬化装置レジンの推奨条件に合うもの
ニトリル手袋・保護メガネラテックス手袋は不可
スクレーパー・ニッパーろ過用の漏斗とフィルターも
廃液容器未硬化レジンは硬化させて廃棄
| 分類 | 品目 | 用途・選び方 |
|---|---|---|
| 本体 | 光造形3Dプリンター | 用途・サイズ・方式で選びます |
| 材料 | レジン、レジンタンク(フィルム)、ビルドプラットフォーム | タンクとフィルムは消耗品で予備があると安心 |
| 洗浄 | 洗浄装置(自動洗浄機または密閉容器)、洗浄液(IPA、エタノール、専用洗浄液など) | 2槽(粗洗い・仕上げ)に分けると液が長持ち |
| 二次硬化 | UV硬化装置 | 波長とレジンの推奨条件が合う装置を選びます |
| 安全 | ニトリル手袋、保護メガネ、ペーパータオル、換気 | ラテックス手袋はレジンが透過するため不可 |
| 工具 | スクレーパー、ニッパー、サンドペーパー、漏斗とフィルター | レジンをボトルに戻すときのろ過に |
| 廃棄 | 廃液容器、硬化用の容器 | 未硬化レジンは硬化させてから廃棄 |
自動洗浄機と自動硬化装置があると、洗浄時間と硬化時間のばらつきがなくなり、作業者が変わっても品質が揃います。歯科技工所や毎日造形する現場では、ほぼ必須の装備です。
 機器
置き場所は、直射日光の当たらない場所に限ります。窓際ではタンクのレジンが日光で固まります。室温は一般に18〜28℃程度が推奨され、冬場に室温が下がるとレジンの粘度が上がって失敗が増えます。
本体のほかに洗浄と二次硬化の装置、レジン保管、後処理の作業スペースを合わせ、幅1.5〜2m程度の作業台を1本確保すると動線がまとまります。洗浄液の臭いが出るため、換気ができる場所を選んでください。IPAを使う場合は火気のない場所に限ります。
関連記事: 必要なもの一覧
出典: 3Dメディカルクリーンの安全データシート(SDS・三協製薬)
09レジンの種類と選び方
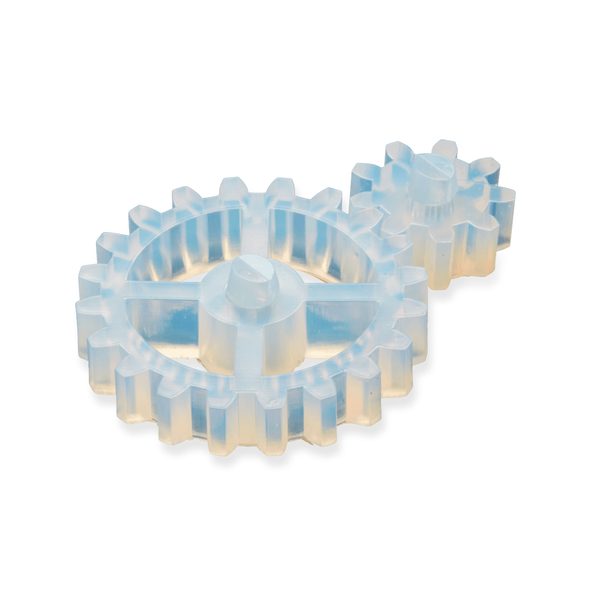
レジンは「何を確認したいか」で選び、標準レジンを基本に、機能が必要な部位だけ高機能レジンを使うのが費用と安定性のバランスが良い選び方です。
| 種類 | 主な特徴 | 適した用途 | 注意点 |
|---|---|---|---|
| 標準(スタンダード) | 細部が出て色が豊富、硬めで脆い | 外観試作、模型、形状確認 | 落とすと割れることがある |
| 高速(ドラフト・ファスト系) | 厚いピッチで速く造形できる | 初期の形状確認、型の試作 | 表面はやや粗い |
| 強靭(タフ・デュラブル系) | 割れにくく、ABS樹脂やポリプロピレンに近い粘り | 嵌合部品、スナップフィット、治具 | 標準より細部がやや甘い |
| 剛性(リジッド系) | ガラス繊維などで補強し硬くて反りにくい | 薄い板、精度の要る治具 | 割れると鋭い |
| 耐熱(ハイテンプ系) | 熱変形温度が高い | 真空成形の型、熱のかかる治具 | 脆いので衝撃に注意 |
| 柔軟・弾性(フレキシブル・エラスティック系) | ゴムのように曲がる | グリップ、ガスケット | 洗浄・硬化条件が独特 |
| 透明(クリア) | 透明度が高く内部が見える | 光学試作、流路モデル | 黄変しやすく研磨とコートが必要 |
| 鋳造用(キャスタブル系) | 焼成で灰を残さず燃え尽きる | ジュエリー、歯科鋳造 | 対応機種が限られる |
| 歯科・生体適合 | 生体適合性の認証を取った材料 | 模型、サージカルガイド、仮歯、義歯 | 認証条件に沿った機種・工程が必要 |
| 難燃・耐候など特殊用途 | 用途ごとの規格に対応 | 最終部品、屋外・電装 | 対応機種を確認 |
 材料
選ぶときの手順は次のとおりです。
- 用途を「見る(外観)」「試す(機能)」「使う(最終部品)」のどれかに分けます。
- お使いの機種がそのレジンに対応し、メーカーの露光設定(プリセット)があるか確認します。
「対応している」と「安定して造形できる」は別のことです。機種のメーカーが物性と設定を保証しているレジンは、失敗したときの原因切り分けが容易で、業務ではこの点が材料費の差以上に大きく影響します。
関連記事: レジン入門・レジンの種類別ガイド
出典: Formlabs SLA光造形方式3Dプリントの後処理・表面処理ガイド
10造形後の後処理(洗浄と二次硬化)と洗浄液
造形が終わった造形物は、洗浄で未硬化レジンを落とし、乾燥させてから二次硬化で本来の強度に到達させることで完成します。手順は次のとおりです。
- 取り外し:プラットフォームごと本体から外し、スクレーパーで造形物を剥がします。レジンが垂れるのでトレーの上で作業します。
- 洗浄(1槽目):洗浄液に浸け、表面の未硬化レジンを溶かし落とします。自動洗浄機なら液を循環させながら、容器なら軽く揺すりながら行います。
- 洗浄(2槽目):きれいな洗浄液で仕上げ洗いをします。2槽に分けると1槽目の汚れが仕上がりに残らず、液の交換頻度も下がります。
- 乾燥:洗浄液を完全に乾かします。エアブローや自然乾燥で、表面がベタつかなくなるまで待ちます。
- 二次硬化:UV硬化装置でレジンごとの推奨時間・温度で照射します。加温機能のある装置では硬化が均一になります。
- サポート除去と仕上げ:ニッパーでサポートを外し、接点をサンドペーパーで整えます。柔らかいレジンは二次硬化前に外したほうが跡が残りにくい場合があります。
洗浄液には、IPAやエタノールを主成分とするアルコール系の溶剤、またはTPM(トリプロピレングリコールモノメチルエーテル)のような低臭で非引火の代替溶剤が使われます。
アルコール系は溶解力が高く乾きが速い反面、引火性があり、臭いと揮発による減りが大きいのが難点です。
洗浄後の廃液はレジンが溶け込んでおり、産業廃棄物として処理する必要があります。
弊社が正規販売代理店を務める洗浄液サービス3DMedSupoは、洗浄液の提供から廃液の回収までをワンストップで行うサービスで、廃液処理の手配の手間と産業廃棄物処理のコストを減らせます。
二次硬化は自然光でも進みますが、時間がかかり、向きによってムラが出ます。寸法精度と強度を安定させるには、UV硬化装置の使用がおすすめです。硬化しすぎると脆くなるレジンもあるため、メーカーの推奨時間を守ることが基本です。
出典: Formlabs SLA光造形方式3Dプリントの後処理・表面処理ガイド・三協製薬 3DMedSupo(廃液回収の案内)
洗浄時間の目安|浸けすぎると強度が下がる
洗浄時間の目安は10分から20分程度で、造形物の大きさ・レジンの種類・使用頻度で変わります。浸けすぎると造形物が洗浄液を吸って膨潤し、強度と寸法が悪化します。
長時間浸けると強度が下がる理由は、硬化したレジンもアルコールをわずかに吸収する性質があり、吸った溶剤が樹脂の網目構造を広げて(膨潤)、乾燥と二次硬化を経ても元の密度に戻りきらないためです。
薄い部品や柔軟レジンでは影響が大きく、洗浄後に白く曇った部品は見た目だけでなく衝撃にも弱くなっています。
弊社の検証では、3DMedSupo(3Dメディカルクリーン)は推奨される洗浄時間内で、IPAと同等の寸法安定性を示しました。サージカルガイドのスリーブホール径やマウスピースの辺縁封鎖性に影響するような寸法変化(膨潤による変形)は確認されませんでした。
出典: 洗浄時間と細胞毒性に関する査読研究(Hwangbo et al., Polymers 2021)・アルコール洗浄の時間と機械的強度の低下に関する査読研究(PMC)
IPAを事業所で使うと要ること、3DMedSupoなら要らないこと
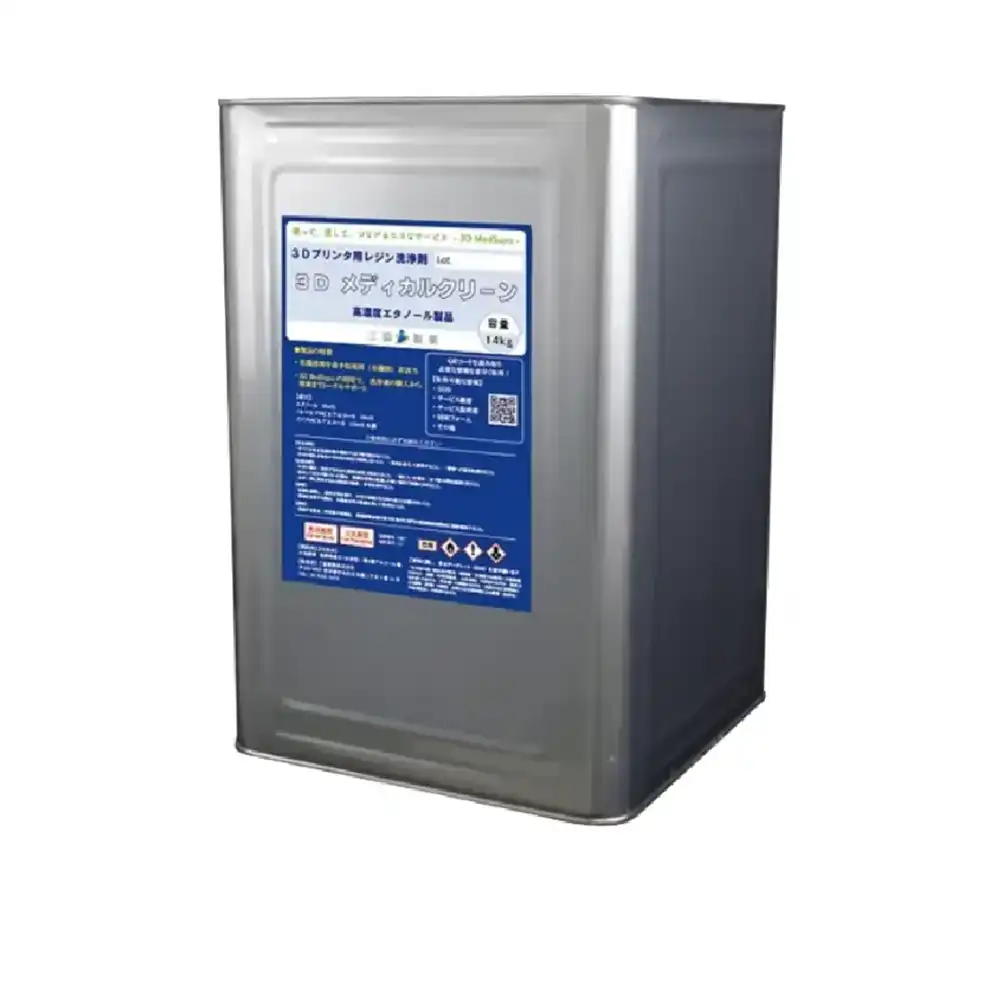
IPAを事業所で使う場合、労働安全衛生法(有機溶剤中毒予防規則)と廃棄物処理法への対応が必要になり、個人の趣味利用とは負担が大きく違います。
| 法令 | IPAの区分 | 事業所で要ること |
|---|---|---|
| 労働安全衛生法・有機溶剤中毒予防規則 | 第二種有機溶剤 | 屋内作業での使用に、有機溶剤作業主任者の選任、局所排気装置の設置、区分等の掲示が必要。年2回の特殊健康診断と作業環境測定(国家資格者による)も必要 |
| 労働安全衛生法(化学物質管理) | SDS(安全データシート)交付対象物質 | ラベル表示とSDSの入手、リスクアセスメントの実施、保護具の使用 |
| 廃棄物処理法 | レジンが溶けた廃液は産業廃棄物(廃油)。特別管理産業廃棄物(引火性廃油)に該当しやすく、レジンの混入や液の状態で判断が変わる | 許可を持つ処理業者との委託契約、マニフェスト(産業廃棄物管理票)の交付と保管 |
有機溶剤中毒予防規則には許容消費量の仕組みがありますが、消費量が許容消費量未満でも自動では免除されず、労働基準監督署長の適用除外の認定が必要です。対象になると考えて準備しておくのが安全です。
作業環境測定と特殊健康診断は半年ごとに費用がかかり、作業主任者には技能講習の受講が必要です。
3DMedSupoの廃液は三協製薬が有価物として引き取るため、産業廃棄物の委託契約・マニフェストの交付・特別管理産業廃棄物管理責任者が要りません。ユーザーは廃液を回収用の一斗缶に入れ、専用フォームで回収を依頼します。
洗浄液そのものについては、3Dメディカルクリーンの引火性はIPAと同じで、火気厳禁です。一方、SDSの適用法令の欄では有機則・特化則・PRTR法のいずれにも該当しません。
そのため、特殊健康診断・作業環境測定・作業主任者の選任などの法的義務は生じませんが、エタノールは安衛法のリスクアセスメント対象物のため、リスクアセスメントの義務は残ります。
| 項目 | IPA | 3DMedSupo(3Dメディカルクリーン) |
|---|---|---|
| 有機溶剤中毒予防規則 | 第二種有機溶剤。作業主任者の選任・局所排気装置・特殊健康診断・作業環境測定 | 該当しない |
| 廃液 | 産業廃棄物。処理業者との委託契約・マニフェストの交付と保管 | 三協製薬が有価物として引き取る |
| 引火性 | あり。火気厳禁 | IPAと同じ。火気厳禁 |
| リスクアセスメント | 必要 | 必要(エタノールは対象物) |
IPAからの切り替えを検討される方には、現在の洗浄機と使用レジンをお伺いしたうえで、洗浄時間と仕上がりの違いをサンプルで確認いただいています。
3Dメディカルクリーンは、FormlabsのForm 3・Form 4・Form 4Lで動作を確認済みで、標準レジンのほぼすべてに対応します。Formlabsのシリコーン40Aなど一部の特殊レジンは対象外で、IPAでの洗浄でも同様です。
出典: 有機溶剤中毒予防規則(e-Gov法令検索)・厚生労働省 GHSモデルSDS(イソプロピルアルコール)・3Dメディカルクリーンの安全データシート(SDS・三協製薬)・三協製薬 3DMedSupo(廃液回収の案内)
11光造形3Dプリンターの選び方|予算・用途・使いやすさ・材料・サポート
機種選びは、予算・用途・使いやすさ・対応材料・アフターサポートの5つを順に決めていくと、候補が自然に絞られます。
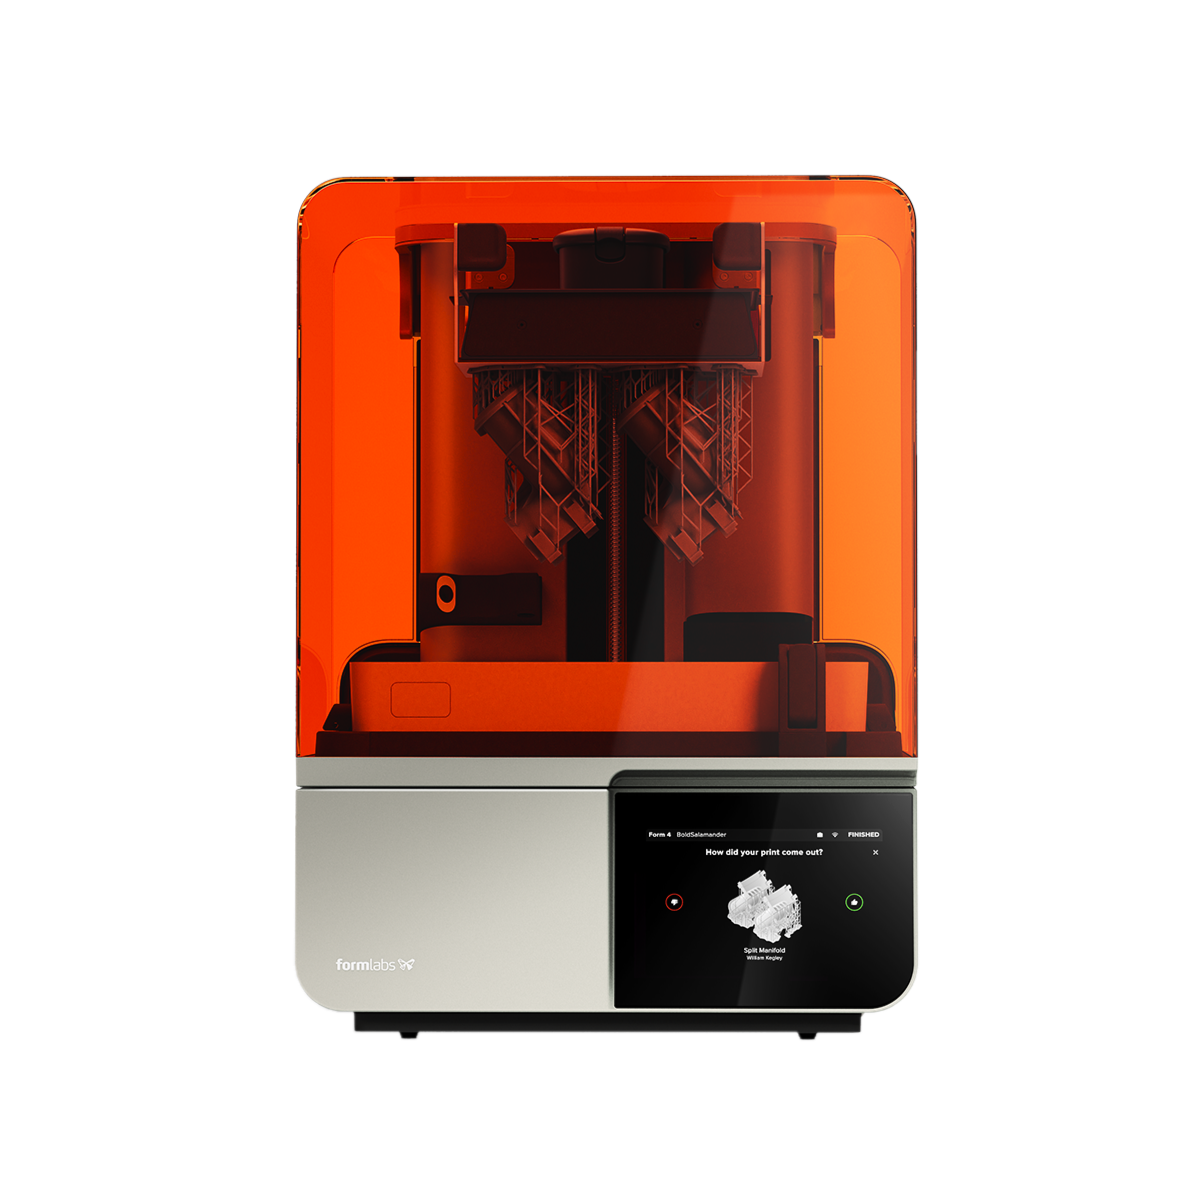
弊社が業務用途の最初の1台におすすめしているのはForm 4です。
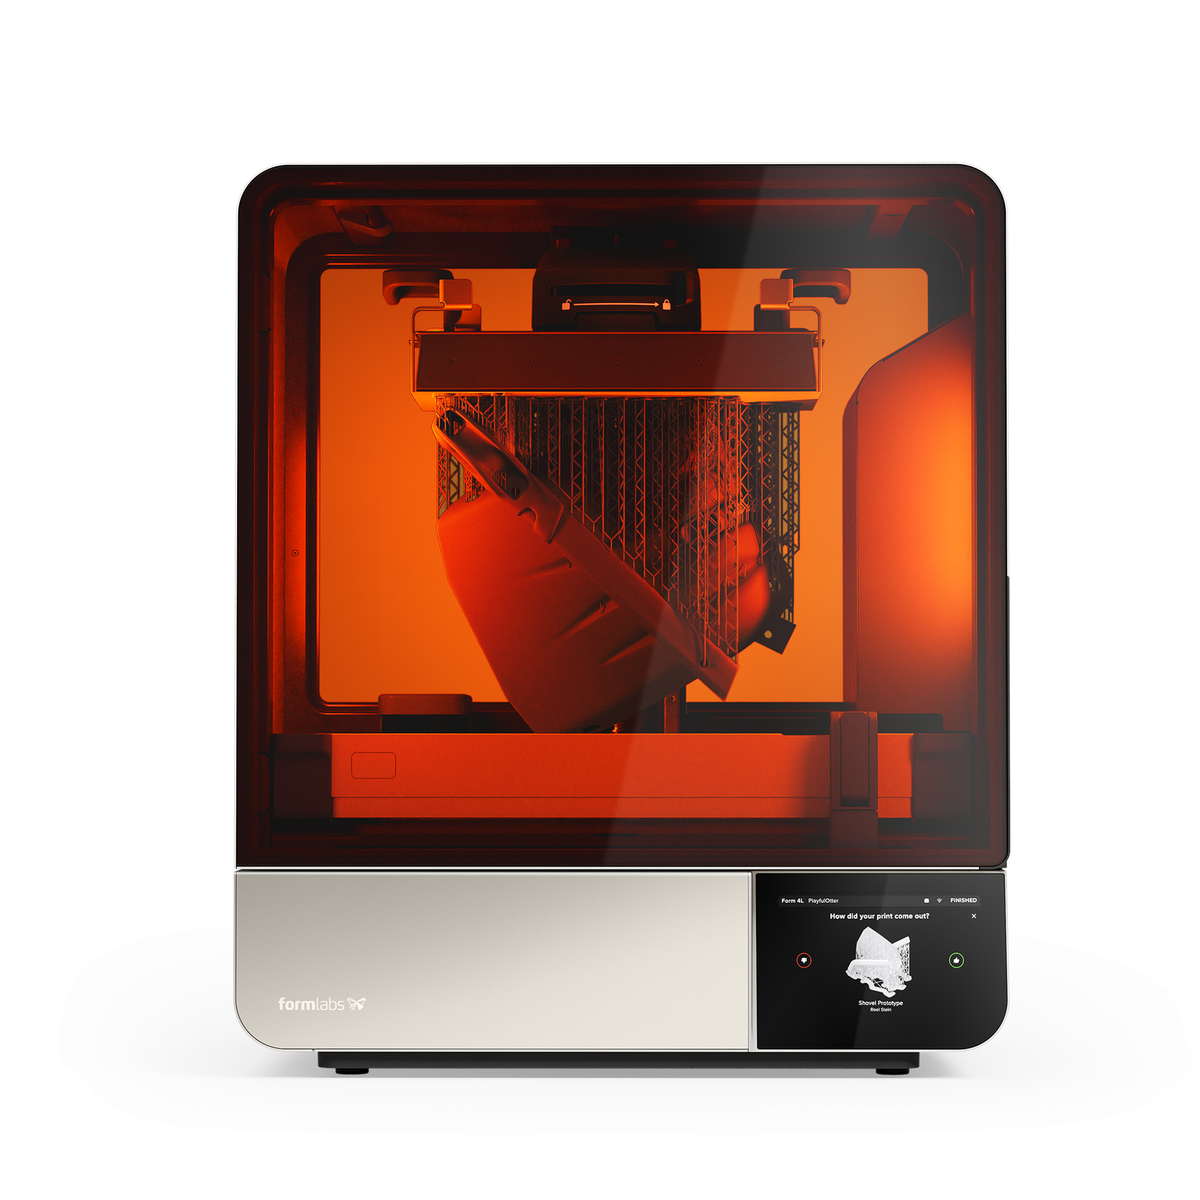
LFD方式による速さと安定性、レジンの自動加熱と自動供給、レジン別のプリセット、歯科向けのForm 4Bや大型のForm 4Lへの展開があり、試作から歯科まで同じ操作で運用できます。
量産グレードの最終部品を主目的にする場合は、3D SystemsのFigure 4のように経年の寸法変化が小さい材料を揃えた機種が候補になります。DLP方式で小ロット生産をするなら、Raise3D DF2も候補です。
関連記事: 価格帯と選び方
入門機と業務機で変わること
入門機と業務機の違いは造形の精度よりも、「失敗せずに毎回同じ結果を出すために、ユーザーが管理する項目がどれだけ減るか」にあります。
| 項目 | 入門機の例 | 業務機(Form 4などの例) |
|---|---|---|
| レジンの供給 | ボトルから手で注ぐ | カートリッジから自動供給、残量を本体が管理 |
| レジン温度 | 室温任せ。冬は失敗が増える | 本体が加温し一定に保つ |
| 露光設定 | レジンごとにユーザーが試行錯誤 | メーカーのプリセットを選ぶだけ |
| レベリング | 手動調整が必要 | 不要、または自動 |
| 消耗品 | 液晶パネル・フィルムの寿命が短く、交換も自分で | タンク・フィルムの使用量が本体に記録され、交換時期がわかる |
| 材料 | 汎用レジン。物性データが限られる | メーカー保証の物性データ、認証材料(歯科など) |
| 失敗時の対応 | 原因の切り分けを自分で行う | メーカー・販売店のサポートと診断機能 |
| ソフトウェア | サポート生成は手動が多い | 自動サポート生成、複数台の管理、遠隔監視 |
入門機でも、条件を詰めれば業務機に近い仕上がりは出せます。しかし業務では「担当者が変わっても」「月に何十回も」「納期までに」造形が終わることが求められ、1回の失敗が材料費と時間の損失になります。
この「確実に終わる」ことへの投資が、入門機と業務機の違いの中身です。
関連記事: Form 4ガイド・Form 4Lガイド
出典: Formlabs 光造形3Dプリンター 製品仕様(Form 4/Form 4L)・Formlabs Form 4(製品ページ)・i-MAKER Raise3D DF2・3D Systems Figure 4 Standalone(製品ページ)
業務で回すときのリスク|歩留まり・稼働率・供給
業務で光造形を回すときに見落とされやすいリスクは、歩留まり・稼働率・供給の3つで、本体の性能表には現れません。
歩留まり剥離力の制御・温度管理・自動サポートの質で決まる
稼働率消耗品の寿命と交換時間、予備部品の手配
供給材料の継続性・国内在庫・販売店の供給体制
歩留まり
一例として、失敗率が10%の機種と2%の機種では、同じ100回の造形で成功数が90回と98回になり、失敗した分のレジン・時間・再造形がすべて損失になります。歩留まりは、剥離力の制御、レジンの温度管理、自動サポート生成の質で決まります。
稼働率
消耗品の交換やトラブルで止まっている時間が長いと、台数を増やしても生産性は上がりません。タンク・フィルム・光源の寿命と交換費用、交換にかかる時間、予備部品の手配のしやすさを確認してください。
供給
レジンや消耗品が入手できなくなると、機種そのものが使えなくなります。メーカーの材料ラインナップの継続性、国内在庫、納期、販売店の供給体制を確認してください。
洗浄液も同様で、廃液の回収まで含めて継続的に供給される仕組みがあるかが運用の安定につながります。
自社機が止まったときに依頼できる出力サービスを決めておくと、納期を守れます。弊社のサポートプリントサービスもその1つです。
弊社では導入前の相談で想定する造形数と頻度をお伺いし、この3点を含めて機種をご提案しています。
出典: 弊社の研修資料「光造形3DプリンターForm 4運用ポイント」
Form 4シリーズ
12導入後の支え|セミナー・サポートプリント・廃液回収
弊社では、導入後に光造形を安定して回していただくために、光造形ノウハウセミナー、サポートプリントサービス、洗浄液の廃液回収の3つを用意しています。
このほか、納品設置と操作説明、保守プランPSP、材料購入前のサンプル提供と造形アドバイスも行っています。
光造形ノウハウセミナー2時間・都内開催は無料。導入前の方も参加できます
無償サンプル・サポートプリント(有償)無償サンプルで仕上がりを確かめられます。サポートプリントはForm 4で代わりに造形し、1個から最短即日発送
廃液回収(3DMedSupo)たまったときに都度依頼。全国対応・送り状不要
光造形ノウハウセミナー
Form 4を実機で運用している弊社の担当者が、仕組みと剥離力の考え方、姿勢とサポートの付け方、洗浄と二次硬化の条件、失敗の見分け方を、実機と作例を使って説明します。導入前の方の参加も歓迎しています。
弊社は、2時間の光造形ノウハウセミナーを開いています。都内での開催は無料です。
サポートプリントサービス・無償サンプル
「まず1個作ってみたい」方には、無償サンプルパーツ・ベンチマーク造形を用意しています。
お使いの機械が埋まっている・止まっている・納期に間に合わないときは、弊社のForm 4で代わりに造形する有償のサポートプリントサービスを、1個から最短即日発送で使えます。
廃液回収(3DMedSupo)
洗浄液サービス3DMedSupoでは、洗浄液の提供と使用済み廃液の回収をセットにしており、産業廃棄物処理の手配と手間を減らせます。IPAからの切り替えのご相談も受け付けています。
3DMedSupoには4Lと一斗缶(17.7L)のサイズがあり、液の中身はどちらも同じです。
廃液の回収は、三協製薬の「使用済み液回収フォーム」から申し込んでください。離島を含む全国で受け付け、送り状は要りません。定期回収ではなく、廃液がたまったタイミングで都度依頼でき、回数と期限の制限はありません。
出典: i-MAKER Formlabs サポート・サービス・i-MAKER 無償サンプルパーツ・ベンチマーク造形・三協製薬 3DMedSupo(廃液回収の案内)
13まとめ|光造形3Dプリンターが適している用途
光造形3Dプリンターは、液体レジンに光を当てて1層ずつ固める方式で、滑らかな表面と細部の再現性が求められる用途に最も適しています。
仕組みと失敗失敗の多くは剥離力。姿勢・抜き穴・サポートで防ぐ
必要なものと後処理洗浄は推奨時間を守り、二次硬化で本来の強度に
選び方5つの観点と、歩留まり・稼働率・供給
- 仕組みと失敗:下降→露光→剥離→再充填の積層サイクルの繰り返しで、失敗の多くは剥離力に負けることで起き、姿勢・抜き穴・サポートで防げます。
- 必要なものと後処理:本体とレジンのほかに、洗浄装置と洗浄液、UV硬化装置、ニトリル手袋と保護メガネが要ります。洗浄は推奨時間を守り、二次硬化で本来の強度に到達します。IPAを事業所で使うと有機溶剤中毒予防規則・廃棄物処理法への対応が要り、3DMedSupoなら廃液回収まで含めて負担を減らせます。
- 選び方:予算・用途・使いやすさ・材料・サポートの順に決め、業務では歩留まり・稼働率・供給の3つを本体性能と同じ重さで見てください。
適している用途は、製品の外観試作、歯科技工物、ジュエリーや鋳造の原型、真空成形・注型の型、フィギュアや模型、医療・教育の精密な模型です。
大型の筐体や実用強度の治具、後処理の手間を省きたい最初の1台には、FDMが適している場面があります。
迷ったときは、実際に使うデータで1個作ってみてください。無償サンプルパーツ・ベンチマーク造形で、仕上がりを手に取って確かめられます。
出典: i-MAKER 無償サンプルパーツ・ベンチマーク造形
14よくある質問(FAQ)
光造形3Dプリンターとは何ですか?
紫外線などの光で固まる液体の樹脂(レジン)に断面の形で光を当て、1層ずつ固めて積み重ねる3Dプリンターです。表面が滑らかで細部の再現性が高く、試作・歯科・模型・型づくりに使われています。
光造形とFDMは何が違いますか?初心者はどちらが向いていますか?
光造形は液体のレジンを光で固め、FDMは溶かした樹脂を積み上げます。細部・滑らかさ・透明は光造形、ABSやPLAを使いたい試作や大きな治具はFDMで、初心者は作りたい物で決めます。
光造形にはどんな方式がありますか?
レーザーで線を描くSLA・LFSと、面で一度に固めるDLP・LCD・LFDがあり、CLIPのような連続造形方式もあります。レーザー方式は輪郭が滑らか、面方式は断面の大きさに関係なく速いのが特徴です。
初心者でも光造形3Dプリンターを始められますか?
始められます。手袋・保護メガネ・換気と、洗浄・二次硬化の手順を守れば特別な技能は要りません。
洗浄には何を使いますか?
IPAやエタノールを主成分とするアルコール系の溶剤か、TPMのような低臭で非引火の代替溶剤を使います。事業所でIPAを使う場合は有機溶剤中毒予防規則への対応が必要で、3DMedSupoの洗浄液(3Dメディカルクリーン)は有機則に該当せず、廃液は回収されます。
洗浄時間はどれくらいが目安ですか?
10分から20分程度が目安で、造形物の大きさやレジンの種類で変わります。浸けすぎると膨潤して曲げ強度が下がり、短すぎると細胞毒性が残るため、15分以上で細胞毒性が有意に下がるという査読研究があります。
二次硬化は必ず必要ですか?
レジンによって違います。Formlabsのスタンダードレジンでは必須ではありませんが、Rigid 10Kなど機械的特性を引き出すレジンでは必要で、生体適合材料では規制基準のため必須です。
レジンは体に有害ですか?臭いはありますか?
未硬化のレジンは皮膚刺激性・感作性があり、素手で触らず、ニトリル手袋と保護メガネを使い、換気をしてください。臭いは洗浄液の種類でも変わり、3DメディカルクリーンはIPAより臭気と毒性が明らかに低いです。
光造形の造形物は何年もちますか?
屋外や長期の使用で劣化する場合があり、材料で差があります。一例として、室内で使う硬質系レジンの造形物は5〜8年たっても劣化の印象がありません。
業務用と家庭用の光造形3Dプリンターは何が違いますか?
造形の精度よりも、レジンの自動供給・加温・プリセット設定・消耗品管理・サポート体制など、失敗せずに毎回同じ結果を出す仕組みの有無が違います。業務用は担当者が変わっても確実に造形が終わることを重視しています。
光造形で失敗が多いのはなぜですか?
失敗の多くは、硬化した層をフィルムから剥がすときの剥離力に造形物が負けることで起きます。姿勢を傾けて断面積の急な変化をなくす、密閉形状に抜き穴を設ける、サポートを足す、レジンの温度を保つ、の4つで大半が解消します。
153Dプリンター導入のご相談
光造形3Dプリンターの導入は、機種選びから洗浄液・廃液処理まで含めて弊社にご相談ください。
「どの機種を選べばよいかわからない」「IPAから切り替えたい」「まず1個作って仕上がりを見たい」といったご相談に、Form 4を実機で運用している担当者がお答えします。
- Zoomでのオンライン相談にも対応しています。
- メールでのお問い合わせ、無償サンプル・サポートプリントのお申し込みは、お問い合わせフォームからお願いします。
出典: i-MAKER Formlabs サポート・サービス
お見積り・ご相談
機種・レジン・後処理のご相談
用途・造形物・ご予算をうかがったうえで、機種からレジン・後処理機器・洗浄液まで一続きでご提案します。お見積りも承ります。
お電話でもご相談いただけます:042-444-7220(平日 9:00〜17:00)
